
Fachartikel
Wie funktioniert eigentlich eine Spritzgussform?
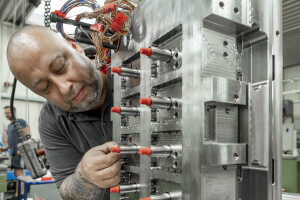
Das Werkzeug ist das Herzstück des Spritzgussverfahrens. Die Qualität, Lebensdauer und die Kosten jedes einzelnen Bauteils hängen direkt davon ab, wie gut dieses Werkzeug konstruiert und gefertigt ist.
Die Anatomie einer Spritzgussform
Eine Spritzgussform besteht aus zwei Hauptteilen: der festen Seite (auf der Einspritzseite) und der beweglichen Seite (auf der Auswerfseite). Zusammen bilden sie den Hohlraum, in dem das Kunststoffteil seine Form erhält. Innerhalb dieses Grundaufbaus enthält ein Werkzeug ein Einspritzsystem für die Zufuhr von geschmolzenem Material, ein Kühlsystem für eine schnelle und gleichmäßige Abkühlung sowie ein Auswerfersystem, um das Teil nach dem Erstarren aus dem Werkzeug zu drücken. Die Genauigkeit, mit der all diese Systeme aufeinander abgestimmt sind, bestimmt die Qualität des Endprodukts.
Heißkanal vs. Kaltkanal: eine grundlegende Entscheidung
Bei einem Kaltkanal-Werkzeug erstarrt das Material in den Zuführkanälen und wird als Anguss zusammen mit dem Bauteil ausgeworfen. Bei einem Heißkanalsystem bleibt das Material in den Zuführkanälen dank Heizelementen flüssig, wodurch keine Angüsse entstehen. Heißkanalsysteme sind in der Anschaffung und Wartung teurer, reduzieren jedoch den Materialverlust und verkürzen die Zykluszeit. Für Teile aus technischen Kunststoffen oder bei Mehrfachformen ist ein Heißkanalsystem langfristig oft die wirtschaftlich bessere Wahl.
Kaltkanal: geringere Werkzeugkosten, weniger Materialverschwendung
Heißkanal: höhere Investitionskosten, niedrigere Stückkosten bei höheren Stückzahlen
Die Wahl zwischen Kaltkanal und Heißkanal bestimmt auch, an welchen Stellen ein Produkt angespritzt werden kann
Hybride Systeme vereinen die Vorteile beider Ansätze
Kühlung: Der Schlüssel zu schnellen Zykluszeiten
Das Kühlsystem hat einen größeren Einfluss auf die Zykluszeit, als viele Ingenieure erwarten. Grob geschätzt werden 60 bis 70 Prozent der Zykluszeit durch die Abkühlung des Bauteils im Werkzeug bestimmt. Ein gut konzipiertes Kühlkanalnetz sorgt für eine schnelle und gleichmäßige Abkühlung, wodurch Schwindung und Deformierung minimiert werden.
Durch den 3D-Druck von Kühlkanälen ist es möglich, die Form sehr nah an der Kontur eines Produkts zu kühlen. Vor allem bei kleinen, hochstehenden Kernen, bei denen man keine oder nur sehr begrenzte konventionelle Kühlkanäle bohren kann, ist der 3D-Druck eine hervorragende Lösung. Dies verteuert zwar die Anschaffungskosten des Werkzeugs erheblich, kann aber die Zykluszeit deutlich verkürzen.
Stahlsorte, Genauigkeit und Wartung
Die Wahl des Werkzeugstahls hängt vom zu verarbeitenden Material, der gewünschten Oberflächenbeschaffenheit und der angestrebten Lebensdauer ab. Vorvergüteter Stahl wie P20 ist für mittelgroße Serien üblich; vergüteter Stahl wie H13 oder S136 ist für glasfaserverstärkte oder abrasive Materialien erforderlich.
Regelmäßige vorbeugende Wartungsarbeiten wie Reinigung, Inspektion der Auswerfer, Überprüfung der Kühlkanäle und Nachschleifen der Schließflächen sind unerlässlich, um die angestrebte Lebensdauer von hunderttausenden bis zu mehreren Millionen Zyklen zu erreichen. Bei De Beer Plastics verfügt jeder Produktionsstandort über einen eigenen Werkzeugbau, in dem Wartungs- und Reparaturarbeiten schnell und fachgerecht durchgeführt werden können.

Moulding challenges into Reality
