
Kennisartikel
Hoe werkt een spuitgietmatrijs eigenlijk?
René de Beer CEO
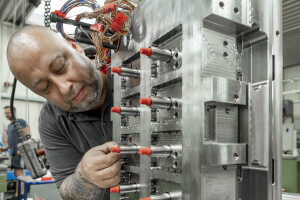
De matrijs is het hart van het spuitgietproces. De kwaliteit, levensduur en kostprijs van elk onderdeel zijn direct afhankelijk van hoe goed die matrijs is ontworpen en gebouwd.
De anatomie van een spuitgietmatrijs
Een spuitgietmatrijs bestaat uit twee hoofdhelften: de vaste kant (aan de injectzijde) en de beweegbare kant (aan de uitwerpzijde). Samen vormen ze de holte waarin het kunststof onderdeel zijn vorm krijgt. Binnen die basisopzet bevat een matrijs een injectsysteem voor de aanvoer van gesmolten materiaal, een koelsysteem voor snelle en uniforme afkoeling, en een uitwerpsysteem om het onderdeel na stolling uit de matrijs te duwen. De nauwkeurigheid waarmee al deze systemen op elkaar zijn afgestemd, bepaalt de kwaliteit van het eindproduct.
Hotrunner vs. coldrunner: een fundamentele keuze
Bij een coldrunner-matrijs stolt het materiaal in de aanvoerkanalen mee en wordt dat als runner samen met het onderdeel uitgeworpen. Bij een hotrunner-systeem blijft het materiaal in de aanvoerkanalen vloeibaar dankzij verwarmingselementen, waardoor er geen runners ontstaan. Hotrunners zijn duurder in aanschaf en onderhoud, maar reduceren materiaalverspilling en verbeteren de cyclustijd. Voor onderdelen in engineering kunststoffen of bij meercaviteitsmatrijzen is een hotrunner-systeem vaak economisch de betere keuze op de langere termijn.
Coldrunner: lagere toolingkosten, meer materiaalverspilling
Hotrunner: hogere investeringskosten, lagere stukskostprijs bij hogere volumes
Coldrunner vs. Hotrunner bepaalt ook de plekken waarop je een product kunt aanspuiten
Hybride systemen combineren de voordelen van beide benaderingen
Koeling: de sleutel tot snelle cyclustijden
Het koelsysteem heeft een grotere invloed op de cyclustijd dan veel engineers verwachten. Grofweg 60 tot 70 procent van de cyclustijd wordt bepaald door de afkoeling van het onderdeel in de matrijs. Een goed ontworpen koelkanaalnetwerk zorgt voor snelle en uniforme afkoeling, wat krimp en vervorming minimaliseert.
Middels 3D printen van koelkanalen is het mogelijk de matrijs heel dicht bij de contour van een product te koelen. Vooral bij kleine, opstaande kernen, waar je niet of zeer beperkt conventionele koeling doorheen kunt boren, is 3D printen een geweldige oplossing. Dit maakt de matrijs wel beduidend duurder in aanschaf, maar kan de cyclustijd aanzienlijk verkorten.
Staalsoort, nauwkeurigheid en onderhoud
De keuze voor het matrijsstaal wordt bepaald door het te verwerken materiaal, de gewenste oppervlakteafwerking en de beoogde serielevensduur. Voorgehard staal zoals P20 is gangbaar voor middelgrote series; gehard staal zoals H13 of S136 is noodzakelijk voor glasvezelversterkte of abrasieve materialen.
Regelmatig preventief onderhoud, zoals reiniging, inspectie van uitwerpers, controle van koelkanalen en naslijpen van afsluitvlakken, is essentieel om de beoogde levensduur van honderdduizenden tot meerdere miljoenen cycli te halen. Bij De Beer Plastics heeft elke productielocatie een eigen matrijzenbouw, waar onderhoud en reparaties snel en vakkundig doorgevoerd kunnen worden.

Moulding challenges into Reality
