
Blog
Spritzgießen für die Optikbranche: Präzision bei Linsen, Lichtleitern und Abdeckungen
René de Beer CEO
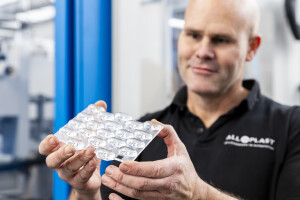
Das Spritzgießen optischer Komponenten erfordert ein Maß an Präzision, Reinheit und Prozessbeherrschung, das weit über das übliche Spritzgießen hinausgeht. Doch damit sind auch die Möglichkeiten außergewöhnlich.
Die besonderen Anforderungen an optische Spritzgussteile
Ein optisch geformtes Spritzgussteil ist nicht nur ein transparentes Bauteil. Es handelt sich um ein funktionales optisches Element, bei dem Geometrie, Oberflächengenauigkeit und Materialreinheit die optische Leistung unmittelbar bestimmen. Eine Linsenoberfläche mit einer Mikroungleichmäßigkeit von nur wenigen Mikrometern kann bereits zu Streulicht oder Bildverzerrungen führen. Die Toleranzen bei einer optischen Komponente sind daher um eine Größenordnung genauer als beim Standard-Spritzgießen. Zudem sind die Anforderungen an Materialreinheit und Verarbeitung viel strenger: Einschlüsse, Blasen oder Doppelbrechung (doppelte Brechung durch innere Spannungen) sind allesamt nicht akzeptabel.
Linsen und Lichtleiter: Was macht jeden Typ einzigartig?
Optische Linsen wie Fresnel-Linsen, Kollimatorlinsen oder sphärische Linsen für LED-Beleuchtung erfordern eine exakte Reproduktionsgenauigkeit der Linsenoberfläche. Lichtleiter stellen andere Anforderungen: Hier ist die innere Homogenität des Materials entscheidend, ebenso wie die Genauigkeit der Eintritts- und Austrittsgeometrie.
Reflektierende Abdeckungen und Schutzgläser erfordern eine gleichmäßige Wandstärke und eine spiegelglatte Oberfläche. Jeder Typ von optischer Komponente erfordert daher einen eigenen Ansatz hinsichtlich Formdesign, Materialspezifikation und Prozesssteuerung. Es gibt keine allgemeingültige Lösung.
Kollimatorlinsen: präzise Linsengeometrie für eine gezielte Lichtbündelung
Fresnel-Linsen: dünnwandig, komplexe Oberflächenstruktur
Lichtleiter: homogenes Material, präzise Eintrittsgeometrie
Abdeckungen und Diffusoren: gleichmäßige Wandstärke, kontrollierte Lichtstreuung
Formtechnik für optische Präzision
Werkzeuge für optische Komponenten werden mit einer Genauigkeit gefertigt, die weit über dem üblichen Standard im Formenbau liegt. Linsenoberflächen werden auf ultrapräzisen Fräs- oder Erodiermaschinen bearbeitet und anschließend auf eine Oberflächenrauheit von Ra 0,005 µm oder besser poliert; dies entspricht einem Bruchteil dessen, was beim herkömmlichen optischen Spritzgießen üblich ist. Das Kühlsystem ist auf eine gleichmäßige Temperaturverteilung über die gesamte Linsenoberfläche ausgelegt, um thermische Deformierungen und ungleichmäßige Schwindungen zu minimieren. Das Werkzeug wird aus Spezialstahl mit einer feinen, homogenen Mikrostruktur gefertigt, um ein Nachpolieren nach dem Einsatz zu ermöglichen.
Qualitätskontrolle und Validierung der optischen Leistung
Die Qualitätskontrolle von optischen Spritzgussteilen geht über die reine Maßkontrolle hinaus. Die optische Leistung wird mit Spezialgeräten gemessen: Interferometer für Oberflächenformfehler, Goniophotometer für die Lichtverteilung und Tyndall-Messgeräte für die Messung von Materialeinschlüssen. Das Validierungsverfahren umfasst in der Regel auch Funktionstests in der Endanwendung: das Lichtbild einer Leuchte oder die Bildqualität eines Kameraobjektivs. Erst wenn auch die funktionale optische Leistung den Anforderungen entspricht, wird das Werkzeug für die Serienproduktion freigegeben.
Bei De Beer Plastics produzieren wir jährlich mehrere Millionen Kunststoffteile, die von einfachen bis hin zu sehr komplexen Formen reichen. Die speziellen Werkzeuge dafür werden im eigenen Haus entwickelt und gefertigt.

Moulding challenges into Reality
