
Blog
Optieken spuitgieten: precisie voor lenzen, lichtgeleiders en covers
René de Beer CEO
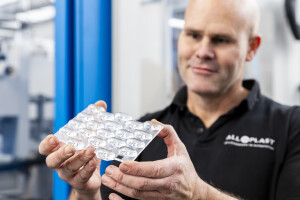
Optische componenten spuitgieten vereist een niveau van precisie, zuiverheid en procesbeheersing dat ver boven het gangbare spuitgietwerk uitstijgt. Maar de mogelijkheden zijn daarmee ook uitzonderlijk.
De bijzondere eisen van optische spuitgietonderdelen
Een optisch spuitgietonderdeel is niet slechts een transparant onderdeel. Het is een functioneel optisch element waarbij geometrie, oppervlaktenauwkeurigheid en materiaalzuiverheid rechtstreeks de optische prestaties bepalen. Een lensoppervlak met een micro-oneffenheid van enkele micrometers kan al leiden tot strooilicht of beeldvertekening. De toleranties op een optische component liggen daarmee een orde nauwkeuriger dan bij standaard spuitgieten. Bovendien zijn de vereisten voor materiaalzuiverheid en verwerking veel strikter: inclusies, bellen of birefringentie (dubbele breking door inwendige spanning) zijn allen niet acceptabel.
Lenzen en lichtgeleiders: wat maakt elk type uniek?
Optische lenzen, zoals fresnel-lenzen, collimatorlenzen of bolvormige lenzen voor LED-verlichting vereisen exacte reproductienauwkeurigheid van het lensoppervlak. Lichtgeleiders stellen andere eisen: hier is de interne homogeniteit van het materiaal doorslaggevend, evenals de nauwkeurigheid van de intree- en uittreegeometrie.
Reflectieve covers en beschermglazen vragen om een uniforme wanddikte en een spiegelblank oppervlak. Elk type optisch component vraagt daarmee om een eigen benadering van matrijsontwerp, materiaalspecificatie en processturing. Er is geen generieke oplossing.
Collimatorlenzen: nauwkeurige lensgeometrie voor gerichte lichtbundeling
Fresnel-lenzen: dunwandig, complexe oppervlaktestructuur
Lichtgeleiders: homogeen materiaal, nauwkeurige intree-geometrie
Covers en diffusoren: uniforme wanddikte, gecontroleerde lichtverstrooiing
Matrijstechniek voor optische nauwkeurigheid
Matrijzen voor optische componenten worden vervaardigd met een nauwkeurigheid die ver boven het normale matrijsbouwniveau ligt. Lensoppervlakken worden op ultra-precisie freesmachines of erodeermachines bewerkt en vervolgens gepolijst tot een oppervlakruwheid van Ra 0,005 µm of beter; een fractie van wat bij standaard optische spuitgieten gebruikelijk is. Het koelsysteem is ontworpen op uniforme temperatuurverdeling over de gehele lensoppervlakte om thermische vervorming en ongelijkmatige krimp te minimaliseren. De matrijs wordt vervaardigd in speciaal staal met een fijne, homogene microstructuur om napolijsten na gebruik mogelijk te maken.
Kwaliteitscontrole en validatie van optische prestaties
De kwaliteitscontrole van optische spuitgietcomponenten gaat verder dan dimensionele controle alleen. Optische prestaties worden gemeten met gespecialiseerde apparatuur: interferometers voor oppervlaktevormfouten, goniophotometers voor lichtdistributie en Tyndall-meters voor materiaalinclusiemeting. De validatieprocedure omvat doorgaans ook functionele tests in de eindapplicatie: het lichtpatroon van een luminaire of de beeldkwaliteit van een cameralens. Pas wanneer ook de functionele optische prestatie voldoet, is de matrijs vrijgegeven voor serieproductie.
Bij De Beer Plastics produceren wij jaarlijks meerdere miljoenen optieken, variërend van eenvoudig tot heel complex. De speciale matrijzen hiervoor worden in eigen huis ontwikkeld en gebouwd.

Moulding challenges into Reality
