
Kennisartikel
Hybride spuitgieten: kunststof en metaal in één component
René de Beer CEO
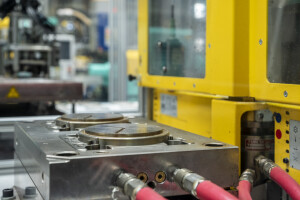
Hybride spuitgieten combineert de maatnauwkeurigheid en sterkte van metalen inserts met de ontwerpvrijheid en het gewichtsvoordeel van kunststof: in één processtap.
Wat is hybride spuitgieten en hoe werkt het?
Bij hybride spuitgieten worden metalen componenten, zoals inserts, busjes, draden of stansdelen, als insert in de matrijs geplaatst en vervolgens omspoten met kunststof. Het resultaat is een functioneel geïntegreerd component waarbij metaal en kunststof onlosmakelijk verbonden zijn. De metalen insert verzorgt draagkracht, precisieverbinding of elektrische geleiding, terwijl de kunststofmantel structuur, isolatie of esthetiek toevoegt. Verticale spuitgietmachines, waarbij de matrijs verticaal opent, zijn bijzonder geschikt voor dit proces, omdat de zwaartekracht helpt om de insert op zijn positie te houden tijdens het sluiten van de matrijs.
Toepassingen: waar biedt hybride spuitgieten meerwaarde?
De meerwaarde van hybride spuitgieten is het grootst waar de eigenschappen van kunststof alleen tekortschieten, maar volledig metaal te zwaar, te duur of te complex is. Typische toepassingen zijn schroefverbindingen in kunststof behuizingen, waarbij een metalen draadinsert slijtage bij herhaald monteren en demonteren voorkomt en elektrische connectorbehuizingen waarbij geleidende pins nauwkeurig moeten worden gepositioneerd. In de automotive sector worden hybride componenten ingezet voor bijvoorbeeld bevestigingsbrackets die gewichtsreductie combineren met mechanische robuustheid.
Draadinserts in technische behuizingen en machineonderdelen
Geleidende pins en contacten in elektrische connectoren
Stansdelen en plaatwerk omspoten voor structurele bracket-toepassingen
Kabeldoorvoeren en afdichtingen rondom metalen buizen of stangen
Maatnauwkeurigheid en positionering van de insert
De positienauwkeurigheid van de metalen insert in het eindproduct wordt bepaald door de precisie waarmee de insert in de matrijs wordt geplaatst en gefixeerd. Kleine afwijkingen in insertpositie kunnen leiden tot ongelijke wanddiktes rond de insert, inwendige spanningen of zelfs scheuren bij het afkoelen. Het matrijsontwerp moet voorzien in betrouwbare fixatiepunten voor de insert, bij voorkeur via pasvormen of magneethouders. Voor hoogvolume productie is geautomatiseerde insertplaatsing via robot essentieel om cycle time te beheersen en menselijke plaatsingsfouten uit te sluiten.
Spanningen bij afkoeling: een kritisch ontwerpaspect
Metaal en kunststof hebben sterk verschillende thermische uitzettingscoëfficiënten. Bij afkoeling na het spuitgieten krimpt het kunststof aanzienlijk meer dan het metaal, wat inwendige spanningen rondom de insert opbouwt. Bij een slecht ontworpen overgang, bijvoorbeeld te dunne wanddikte rondom de insert of abrupte geometrische overgangen, kunnen die spanningen leiden tot scheuren of vervorming. Moldflow-simulatie is een waardevol hulpmiddel om de spanningsverdeling al in de ontwerpfase inzichtelijk te maken.

Moulding challenges into Reality
